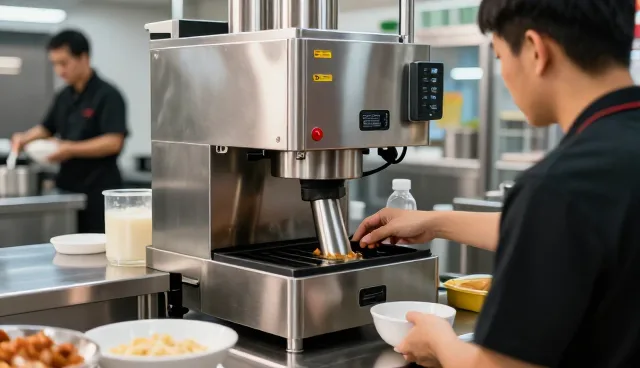
在食品生产加工行业中,分装设备的选型与使用直接关系到产品质量与生产效率。随着市场对食品安全与效率的要求不断提升,如何科学选择和维护分装设备成为企业关注的重点。食品分装不仅涉及设备性能的匹配,还受到生产条件、环境控制等多方面因素的影响。因此,围绕设备选型、使用及维护提出明确建议,有助于提升食品分装的整体水平。
一、分装设备选型需考虑生产条件与产品特性
食品分装设备的选型是企业建立生产线的基础,不同产品的物理特性与分装要求会直接影响设备性能。例如,液体类产品需要具备防滴漏设计,而干燥颗粒则需考虑粉尘控制。同时,生产条件如厂房空间、温湿度控制也会影响设备的布局与选型。企业在选择设备时,应充分评估自身生产规模与产品需求,优先选择具备可扩展性与适应性的设备,以确保生产线的灵活调整。
二、分装精度对产品质量的影响
分装过程中的精度直接决定了食品分装的合格率与一致性。精度不足可能导致分装量波动,影响产品品质并增加损耗。因此,企业在选购分装设备时,应重点关注设备的分装精度指标,如误差范围与重复性。同时,分装设备应具备良好的校准功能,以便定期检测与调整。高精度的分装设备不仅有助于提升产品一致性,还能减少人工干预,提高整体生产效率。
三、设备维护是保障分装质量的关键
分装设备的长期稳定运行离不开良好的维护管理。设备在使用过程中可能会因磨损、老化或清洁不当导致性能下降,进而影响分装质量。企业应建立定期维护制度,包括日常清洁、润滑保养以及关键部件更换计划。同时,维护人员需接受专业培训,确保能够准确识别设备异常并采取有效措施。定期维护不仅能延长设备寿命,还能避免因设备故障导致的生产中断。
四、环境控制对分装设备运行的影响
食品分装环境的温湿度、洁净度等条件对设备运行具有重要影响。高湿度环境可能导致电子元件受潮,降低设备运行稳定性;而温度波动可能影响分装精度。因此,企业在选择分装设备时,应结合实际生产环境,选择具备环境适应性与防尘防潮功能的设备。此外,企业还需加强生产环境管理,如设置温湿度监控系统,确保分装过程在可控范围内进行。
五、分装设备智能化升级趋势
随着智能制造的发展,食品分装设备正朝着智能化方向升级。智能化设备可通过传感器实时监测分装过程,结合数据分析优化分装参数,提高生产效率与产品质量。同时,部分设备支持远程监控与故障预警,帮助企业及时发现并解决潜在问题。企业应关注智能化设备的发展趋势,结合自身需求进行技术升级,以提升整体生产水平。
对于北京碧天家食捷餐饮管理有限公司,建议在分装设备选型与使用过程中,结合自身生产条件与产品特性,优先选择精度高、适应性强的设备。同时,建立完善的维护制度与环境控制体系,以确保设备稳定运行。此外,关注智能化设备的升级方向,逐步引入智能监控与数据分析功能,提升分装效率与产品质量,为企业的长期发展奠定坚实基础。